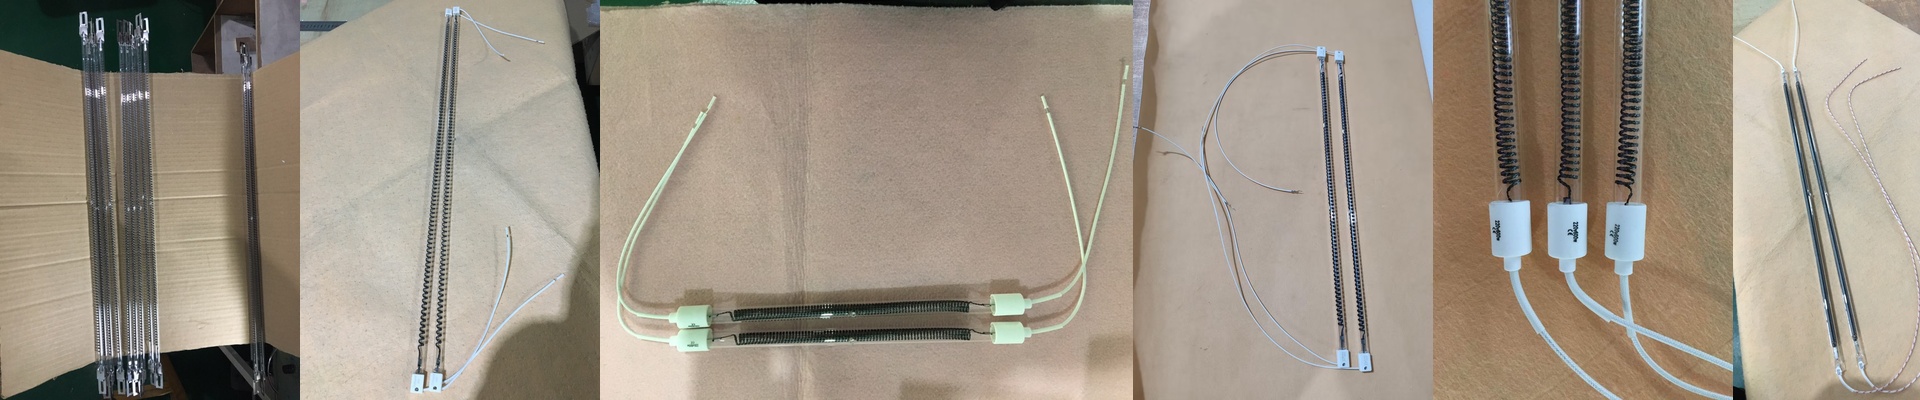
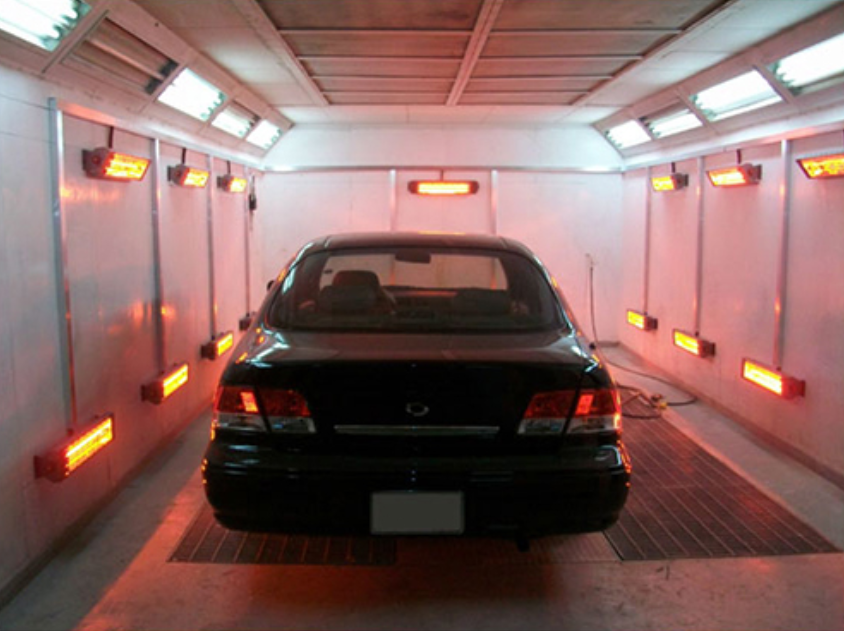
ঠিক তাপমাত্রা নির্ধারণ করা খুবই গুরুত্বপূর্ণ: সিরামিক ও সেমি-মেটালিক ব্রেক প্যাডগুলোকে শুকানোর ক্ষেত্রে। ব্রেক প্যাডগুলোকে শুকানোর ক্ষেত্রে একটি গুরুত্বপূর্ণ বিষয় হলো, আপনি এগুলোকে একই ওভেনে রেখে ভালো ফলাফল আশা করতে পারেন না। সিরামিক ও সেমি-মেটালিক উপাদানগুলো আলাদা ধরনের; এগুলোকে একইভাবে চিকিৎসা করলে খারাপ ফলাফল হবে—হয় অংশটি ভেজা থেকে যাবে, অথবা এর পৃষ্ঠটি পুড়ে যাবে। তাপ শোষণের ধরণ সেমি-মেটালিক উপাদানগুলোতে ইস্পাত ও তামা থাকে; তাই এগুলো ইনফ্রারেড তরঙ্গগুলোকে আবার ফেরত পাঠায়। অন্যদিকে সিরামিক উপাদানগুলো তাপকে আরও সমানভাবে শোষণ করে; কিন্তু এগুলোর জন্য নির্দিষ্ট তরঙ্গদৈর্ঘ্য প্রয়োজন। আমরা ছোট-তরঙ্গদৈর্ঘ্য ও মাঝারি-তরঙ্গদৈর্ঘ্যের এমিটারগুলো ব্যবহার করে এই সমস্যার সমাধান করি। এটাই হলো “স্কিনিং” সমস্যা এড়ানোর একমাত্র উপায়। বাইরের অংশটি শুকনো মনে হলেও ভেতরে এখনও আর্দ্রতা থাকে; এটা ভালো দৃশ্য নয়। কাজের জন্য উপযুক্ত সরঞ্জাম নির্বাচন আমরা শুধুমাত্র ওয়াটেজ নিয়ে অনুমান করি না; বরং উপাদানটি কীভাবে তাপ শোষণ করে তা বিবেচনা করি। সেমি-মেটালিক উপাদানগুলোর জন্য আমরা সাধারণত কোটেড কোয়ার্টজ টিউব ব্যবহার করি। এর ফলে আলোটি ঠিকভাবে ফ্রিকশন ম্যাটেরিয়ালে প্রবেশ করে। কিন্তু সাবধান থাকতে হবে—ওয়াটেজ খুব বেশি হলে ব্যাকিং প্লেটটি বিকৃত হয়ে যাবে। এটা একটি ভারসাম্যহীন অবস্থা। আমরা ল্যাম্প ও পার্টটির মধ্যকার দূরত্ব সামঞ্জস্য করে তাপমাত্রা স্থিতিশীল রাখার চেষ্টা করি। কারখানার বাস্তবতা সঠিক তরঙ্গদৈর্ঘ্য নির্ধারণ করা ভালো শুরু হলেও, ওয়্যারিং ও বায়ুর কারণে অনেক সমস্যা দেখা দেয়। এই ল্যাম্পগুলো অত্যন্ত উত্তপ্ত হয়। যদি কুলিং ব্লোয়ারগুলো সঠিকভাবে কাজ না করে, তাহলে রিফ্লেক্টরগুলো কয়েক মাসের মধ্যেই নষ্ট হয়ে যাবে। এটা অর্থ নষ্ট করার একটি হতাশাজনক উপায়। আর মনে রাখবেন, ভালো প্রবেশ ক্ষমতার জন্য অপেক্ষা করতে হয়। প্রথম পার্টটি বেল্টে আসার আগে ইনফ্রারেড আরেঞ্জটিকে ঠিকভাবে উত্তপ্ত হতে দিতে হবে। ধৈর্য ধরুন—এর ফল ভালো হবে।